

Mitä H112 tarkoittaa metalliseoksessa 5083
5083 on alumiini-magnesiumaseos, jossa on 4,0-4,9 prosenttia magnesiumia, ja H112 on lämpömuokkaus, jota käytetään tuotteisiin, jotka on kuumatyöstetty ja jotka on sitten käsitelty hallitulla määrällä rasitusta tai lämpökäsittelyä, jotta ne täyttävät määritellyt mekaaniset ominaisuudet ilman lisäpelkistystä. ASTM B209 käsittelee H112:ta levyn ja valssatun tangon karkaisena, jossa materiaalilla on taatut mekaaniset ominaisuudet, mutta se ei ole rasituskarkaistu samalla tavalla kuin H116 tai H321.
Käytännön seuraus on levy, jonka lujuus on kohtalaisesta-hyvääseen-, venymä on suuri ja rakenne kestää hyvin hitsausta. Koska ei ole raskasta kylmätyötä, jäännösjännitys on pienempi kuin raskaasti valssatussa tuotteessa, joten suuri levy pysyy litteämpänä leikkauksen aikana ja sopii-.
Ultra-leveä levy on valssattu tavanomaisten valssausleveyksien yli. Tämä mylly toimittaa 5083-H112-levyä, jonka leveys on jopa 2600 mm, ja se on riittävän leveä kattamaan koko rungon paneelin tai kannen ilman pituussaumaa.
Kemialliset ja mekaaniset tiedot ASTM B209:lle
| Elementti, prosenttia | Rajoitus 5083 |
|---|---|
| Magnesium | 4.0-4.9 |
| Mangaani | 0.40-1.0 |
| Kromi | 0.05-0.25 |
| Rauta | 0,40 max |
| Pii | 0,40 max |
| Alumiini | Loput |
| Kiinteistö huoneenlämmössä | 5083-H112 |
|---|---|
| Vetolujuus | Vähintään 275 MPa (tyypillisesti 275–350 MPa) |
| 0,2% kestävyys | Vähintään 125 MPa |
| Venymä 50 mm | Vähintään 12 % 12,5-40 mm levyssä |
| Tiheys | 2,66 g/cm3 |
| Kimmomoduuli | noin 71 GPa |
Standardi asettaa paksuudesta{0}}riippuvaiset minimit, ja yllä olevat arvot koskevat levyn paksuusaluetta, jota tavallisesti käytetään merirakenteissa. Levyä käytetään menestyksekkäästi myös kryogeenisissä lämpötiloissa, joissa 5083 säilyttää sitkeyden eikä osoita sitkeää -hauraaseen{4}}muutosta.
Miksi Ultra{0}}Leveä levy valitaan
Vähemmän pitkittäissaumoja: 2 600 mm:n levy korvaa kaksi tai kolme vakioleveyttä{1}}levyä, joten hitsin pituus pienenee jyrkästi ja valmistustunnit vähenevät sen mukana.
Parempi rungon eheys: vähemmän hitsejä tarkoittaa vähemmän lämpö{0}}vyöhykkeitä, vähemmän tarkastuspisteitä ja pienempi mahdollisuus jännityksen nostamiseen jännittyneessä paneelissa.
Parempi ulkonäkö: kansi tai ylärakenne, jossa on vähemmän hitsauslinjoja, tarvitsee vähemmän tasoitusta ja vähemmän maalin esikäsittelyä.
Suunnittelun ansiosta pienempi paino: jatkuvan paneelin avulla suunnittelija voi käyttää osuutta tehokkaammin kuin kiertoliitos.
Nopeampi rakentaminen: kaupat käyttävät vähemmän aikaa sovitukseen-, linjaukseen ja jälki{1}}hitsaukseen.
Parempi tasaisuus: ohjatulla myllyllä valssattu leveä levy tulee litteäksi, mikä vähentää vääristymiä leikkaamisen ja hitsauksen aikana.
Huomautuksia hitsauksesta ja valmistuksesta
5083 hitsataan MIG:llä ja TIG:llä 5183 tai 5356 täyteaineella AWS A5.10:een. Pinnan esikäsittely on kriittinen: oksidikalvo sulaa paljon metallin yläpuolelle, joten liitosalue ruostumaton-harjataan ja siitä poistetaan rasva välittömästi ennen hitsausta. Hieman suurempi kulkunopeus ja pienempi lämmöntuotto kuin teräksessä käytettäessä pitävät lämpö{6}}alueen kapeana.
Leveälle levylle järjestys tulee suunnitella siten, että lämpö on tasapainossa neutraaliakselin ympäri. Takkihitsaukset ovat lyhyitä ja tasaisin välein, ja ohuen levyn päittäisliitoksissa käytetään tukitankoa tunkeutumisen hallintaan. Kun levy muodostetaan, pienin taivutussäde riippuu laadusta ja paksuudesta, ja se tulee testata näytteellä ennen tuotantovalssausta. Leikkausreunat käsitellään poistamaan leikattu purse, joka on yleinen halkeilulähde väsymiskuormituksessa.
Merivedessä käyttöä varten valmis rakenne on suojattu pinnoitejärjestelmällä ja suoja-anodeilla, ja teräsliittimet on eristetty alumiinista eristävällä esteellä.
Tarkastus, sertifiointi ja toimitus
Levyn paksuus tarkastetaan pisteiden ruudukon poikki, tasaisuus suoraa reunaa vasten ja pinnan kunto, mukaan lukien sulkeumat, lävistykset ja rullajäljet. Ultraäänitestausta käytetään sovellukselle määrätyissä paikoissa, ja veto- ja taivutuskokeet otetaan levyltä tai saman lämmön näytteestä. Sertifioidaan ASTM B209:ää ja tarvittaessa luokituslaitoksia vastaan, jotta kilpi voidaan hyväksyä rungon ja kansirakenteen osalta.
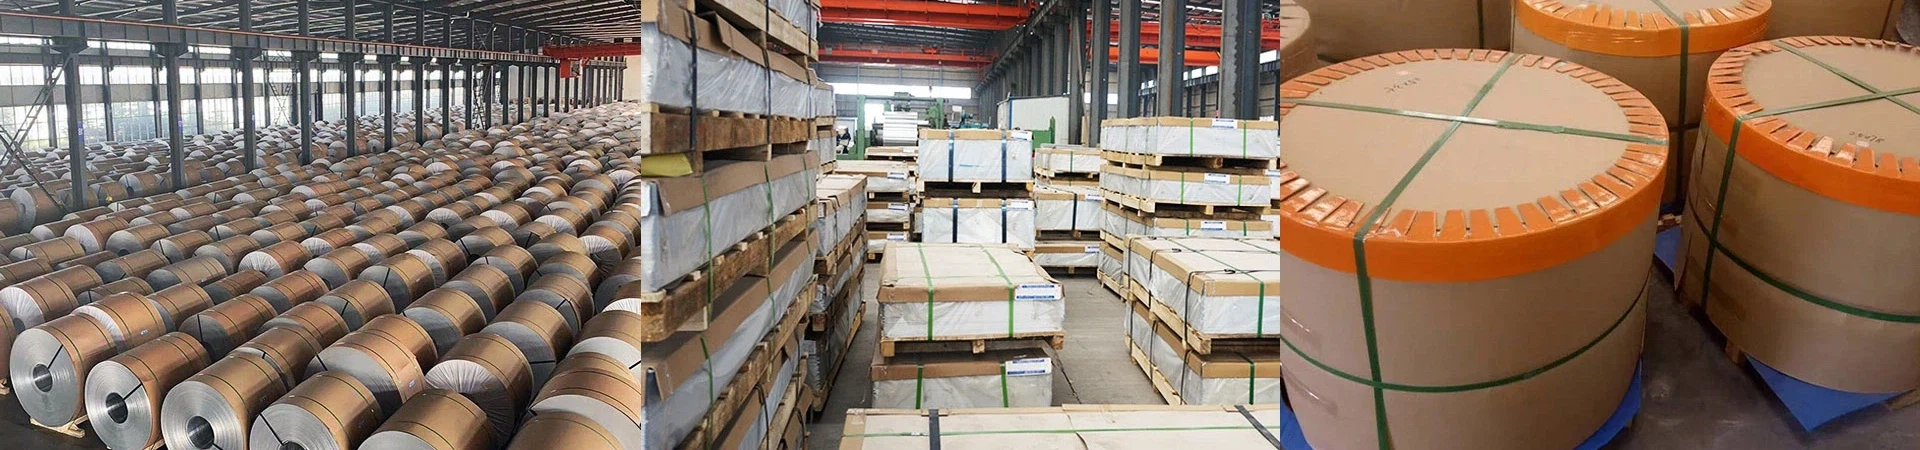
Vakiotoimitus kattaa paksuudet 6 mm - 120 mm, leveys 2600 mm ja pituus 12 000 mm. Saatavana -mittaan-leikattu levy, CNC-profiloidut osat ja reuna-jyrsitty levy. Levyt toimitetaan puisilla lavoilla, joissa on lomitus, reunasuojaus ja teräsvanne, ja jokaiseen levyyn on merkitty metalliseos, temperointi, lämpönumero, mitat ja levynumero. Jokaisen lähetyksen mukana on myllytestitodistus kemiallisista ja mekaanisista ominaisuuksista.
Usein kysytyt kysymykset
K: Sopiiko 5083-H112 rungon pinnoittamiseen?
V: Se sopii kansirakenteisiin, kansiin ja ei--upotettuihin rakenteisiin, ja sitä käytetään usein, kun leveät litteät paneelit ovat etu. Jatkuvassa merivesikäytössä rungon pinnoitus on yleensä määritelty H116:ssa tai H321:ssä, joihin liittyy lisäkorroosionkestävyysvaatimuksia.
K: Miten H112 eroaa H116:sta?
V: H116 on stabiloitu karkaistu, jolla on korkeampi minimivetolujuus ja lujuus sekä pakollinen rakeiden välinen korroosiotesti merivesipalvelua varten. H112:lla on huonommat taatut ominaisuudet, mutta parempi venymä ja sitä käytetään paikoissa, joissa muotoilu ja hitsaus ovat hallitsevia.
K: Mikä on suurin saatavilla oleva leveys?
V: Levyä toimitetaan jopa 2600 mm leveäksi, paksuudeksi 6-120 mm ja pituudeksi 12000 mm. Tätä suurempia leveyksiä ei valssata tässä lejeeringissä.
K: Kuinka tasaisuutta säädetään leveällä levyllä?
V: Leveä levy valssataan ja tasoitetaan ohjatulla myllyllä ja tarkastetaan levyn suoraa reunaa vasten. H112-reitistä johtuva alhainen jäännösjännitys pitää levyn tasaisena leikkauksen jälkeen ja sovituksen aikana-.
K: Toimiiko seos alhaisessa lämpötilassa?
Kyllä


