

5052-alumiini-seos-tuotanto-prosessi-ja-laatutarkastus.pdf
Johdatus 5052-alumiiniseokseen
Yksi tuote, joka on esimerkki 5000-alumiiniseosvalikoimasta, on 5052. Se on 5000-sarjan laajimmin käytetty alumiiniseos, ja se toimii poikkeuksellisen hyvin.
Magnesium on 5000-sarjan alumiiniseosten pääseosalkuaine. Se on vahvistettu alumiiniseos, jota ei voi lämmittää. Verrattuna 1000- ja 3000-sarjojen alumiiniseoksiin tämä luokka on vahvempi ja sen tiheys on pienempi. Tällä keski---lujalla-alumiiniseoksella on hyvä väsymiskestävyys, muovattavuus, korroosionkestävyys ja hitsattavuus.

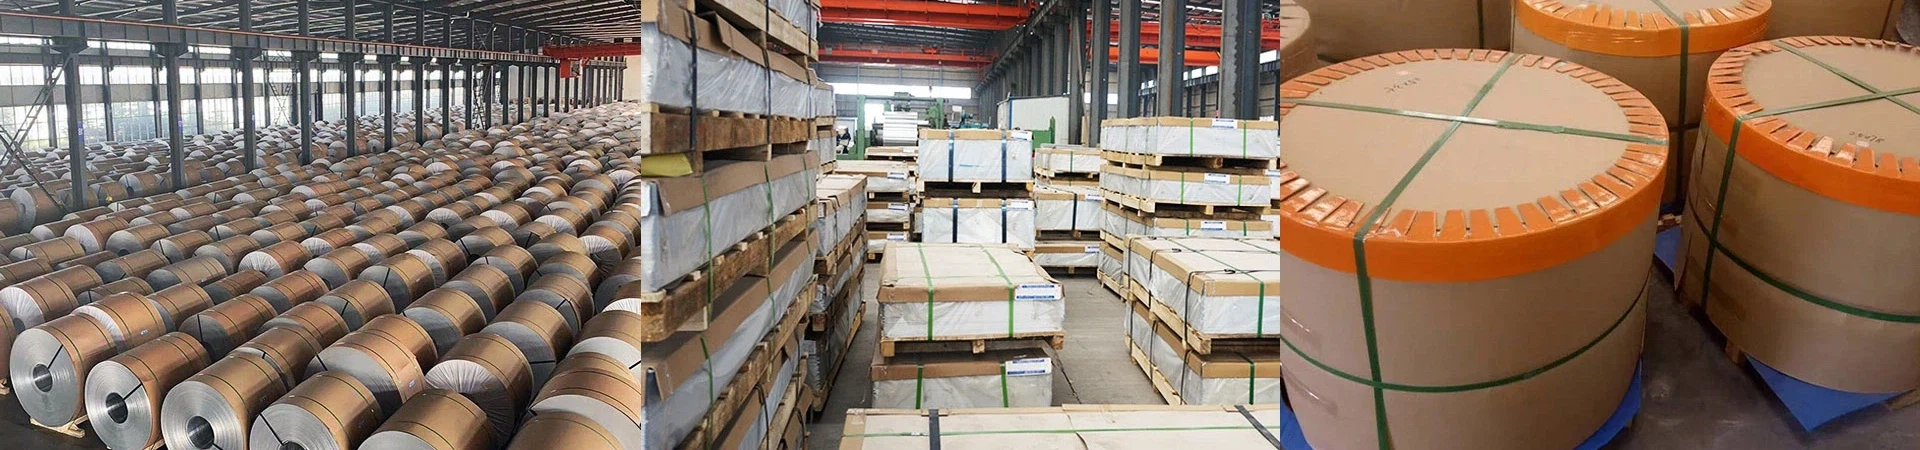
5052 seosalumiinikela
5052 alumiiniseoksen tuotantoprosessi
Raaka-aineiden valinta
5052-seoksesta valmistettujen suurien litteiden harkkojen luomiseksi raaka-aineena käytetään 99,7 %:n puhtaita alumiiniharkkoja. Sitten ne koevalssataan 1450 mm:n kaksoiskelaisella kuumavalssauskoneella ja valssataan kuumavalssatuiksi keloiksi, joiden mitat ovat 7,0 mm × 1120 mm.
Kylmävalssauksen prosessi
1850 kuusi--kertainen palautumaton kylmävalssauskone rullaa 7,0 mm x 1120 mm x cm 5052-seosalumiinia keloja useissa ajoissa noin 30 %:n prosessointinopeudella. Sen jälkeen, kun valssattu tuote, jonka paksuus on 1,42 mm, on trimmattu edelleen 1850-palautuskoneella, hehkutetaan teollisesti jäljelle jääneen pintaöljyn poistamiseksi ja tuotteen toimivuuden takaamiseksi.
Verrattuna 1000- ja 3000-sarjojen alumiiniseoksiin, 5052-seoksella on korkeampi magnesiumpitoisuus, kovempi koostumus, huonompi prosessointikyky ja vahvempi työstökovettuvuus. Reunamurtumat ovat alttiita leviämiselle valssauksen aikana, mikä voi rikkoa nauhan vakavasti ja pysäyttää rullauksen. Valssaamon työtelan Ra valitaan väliltä 0,7 - 0,8 um vakaan jatkuvan valssauksen aikaansaamiseksi, ja pintaa tutkitaan läpimenon läpi, jotta varmistetaan, ettei valssausjälkiä ole ja pinta on hyvässä kunnossa.
Rullaa leikatut reunat uudelleen
Lopputuotteen viimeistely hoidetaan sen 1019 mm leveyden perusteella ilman hihoja. Rullaamisen aloittaminen on haastavaa jäykän aineen takia. Jännitys on noin 21000 N ja koko trimmaustoimintoa ohjataan nopeudella 200 m/min. Jotkut reunat murtuvat, kun reunamurskain murskaa. Online-ilmoittautumisessa katsottuna tartuntailmiöt, kokonaisprosessi ja alusta ovat kaikki melko vakaita.
Minimoidaksesi hehkutusvaikutuksen, jonka reunaleikkauskoneen kaksi pientä telaa painavat alas levyn pintaa uudelleenrullauksen ja trimmauksen aikana, on tarpeen poistaa molemmilta puolilta pienet telat samalla kun valmistetaan 5052-seosta.
Hehkutus
H32 on vaadittu valmiin tuotteen tila. Tällä hetkellä venymä voi olla 12–22 % ja vetolujuus 210–230 MPa. Teollisuuden hehkutusmetallin lämpötilan voidaan havaita olevan välillä 290 - 300 celsiusastetta asiakkaan tarpeiden tyydyttämiseksi. Määritä hehkutusjärjestelmä edelleen ottamalla huomioon pinnan rasvanpoistotila uunin lataustilavuuden ja telan koon lisäksi.
Levyn leikkaus ja kiristys taivutus
Kun 5052-alumiinikela on leikattu ja suoristettu 1,42x1018x590 mm standardiin, se pakataan ja toimitetaan pinoissa. Tarkastuksen ja hyväksynnän suorittaa loppukäyttäjä. Eri levyosien paksuus, lopullisen levymuodon tasaisuus ja pinnan laatu ovat tärkeimmät hyväksymiskriteerit.

5052-alumiiniseoksen laaduntarkastus
Paksuuden mittaus
Sen määrittämiseksi, onko kokonaispaksuus tasainen, käyttäjä valitsee päänäytteen ja mittaa levyä ympäröivän paksuuden.
Muotojen tunnistaminen
Tasaisen muodon tunnistusta on kahta tyyppiä: lopullinen leimaus, niittaus ja manuaalinen korjaus tasaisen muodon tunnistus ja tasaisen muodon tunnistus suoristuskoneen korjauksen jälkeen. Näistä online-tunnistusta käytetään tasaisen muodon havaitsemiseen korjauksen jälkeen. Operaattori käyttää online-tunnistusalustaa leikkaustoimenpiteiden suorittamiseen venytysoikaisun alussa varmistaakseen valmiin tuotteen laadun.
Pinnan tutkiminen
5052-lejeeringistä kuumavalssatun kelan koko pintarakenne on homogeeninen ja herkkä, kun se on kylmävalssattu lopputuotteeksi. Käyttäjä ei tutki enempää pinnan karheutta. Nykyinen karheuden säätö osoittaa, että se voi täyttää käyttäjän tarpeet. Jokaisen levyn ylä- ja alapuolella ei ole naarmuja. Käyttäjä tarkastaa levyn virheiden varalta, mukaan lukien sen pinnalla olevat hehkutusöljytäplät sekä käyttöä häiritsevät naarmut ja rullajäljet. Lopputuotetta ei voida toimittaa asiakkaalle, kun suoristettu viipale on paikannettu.

Johtopäätös
1. Tuotteen pään ja hännän paksuuden tasaisuutta on edelleen optimoitava, koska tämä vaikuttaa suoraan lopullisen levyn muotoon;
2. Nykyisen ohjausmenetelmän mukaan 1850 kylmävalssaamon tuottamien tavaroiden levymuoto voi olennaisesti vastata käyttäjän vaatimuksia;
3. Lopputuotteen pinta on pääsääntöisesti hyvä, vaikka reunoissa on joskus öljytahroja. Hehkutus-, rasvanpoisto- ja öljynhallintamenetelmiä on edelleen parannettava;
4. Lopputuote voi tyydyttää käyttäjien tarpeet ja toimii hyvin.


